全国咨询热线:13922933895
|

| 品牌 | 屹立 |
| 货号 | 3116 ED3002 |
| 用途 | 塑胶制品 |
| 牌号 | 3116 ED3002 |
| 型号 | 3116 ED3002 |
| 品名 | PBT |
| 外形尺寸 | 25KG |
| 厂家 | 屹立塑胶 |
| 是否进口 | 否 |
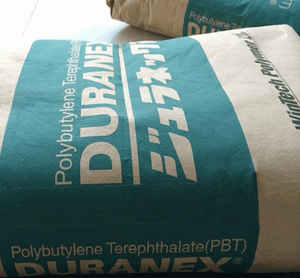
PBT 日本 3116 ED3002
硬度
额定值
单位制
测试方法
洛氏硬度 (M 计秤)
100
ISO 2039-2
冲击性能
额定值
单位制
测试方法
简支梁缺口冲击强度 (23°C)
8.1
kJ/m2
ISO 179/1eA
可燃性
额定值
单位制
测试方法
UL 阻燃等级
HB
UL 94
热性能
额定值
单位制
测试方法
热变形温度 (1.8 MPa, 未退火)
210
℃
ISO 75-2/A
线形热膨胀系数
流动 : 23 到 55°C
2.0E-5
cm/cm/°C
内部方法
横向 : 23 到 55°C
7.0E-5
cm/cm/°C
内部方法
电气性能
额定值
单位制
测试方法
介电强度 (3.00 mm)
23
kV/mm
IEC 60243-1
漏电起痕指数
350
V
IEC 60112
PBT注塑之前一定要在110~120℃的温度下干燥3小时左右,成型加工温度为250~270℃,模温控制在50~75℃为宜。因该料从熔融状态一经冷却,则会立即凝固结晶,故其冷却时间较短;若喷嘴温度控制不当(偏低),流道(水口)易冷却固化,会出现堵嘴现象。若料筒温度超过275℃或熔料在料筒中停留时间超过30分钟,易引起材料分解变脆。PBT注塑时需用较大水口进胶,不宜使用热流道系统,模具排气要良好,宜用“高速、中压、中温”的条件成型加工,防火料或加玻纤的PBT水口料不宜再回收利用,停机时需用PE或PP料及时清洗料管,以免碳化。
工艺特点
PBT 日本 3116 ED3002 PBT 日本 3116 ED3002