全国咨询热线:13922933895
|
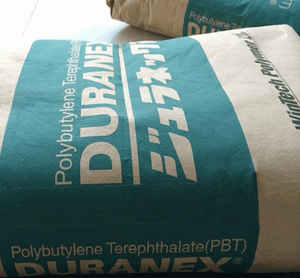

| 品牌 | 屹立 |
| 货号 | 733LD ED3002 |
| 用途 | 塑胶制品 |
| 牌号 | 733LD ED3002 |
| 型号 | 733LD ED3002 |
| 品名 | PBT |
| 外形尺寸 | 25KG |
| 厂家 | 屹立塑胶 |
| 是否进口 | 否 |
PBT 733LD ED3002 特性低翘曲性 ;耐水解性
|
物理性能
额定值
单位制
测试方法
|
|
密度
1.46
g/cm3
ISO 1183
|
|
吸水率 (24 hr, 23°C)
0.20
%
ISO 62
|
|
机械性能
额定值
单位制
测试方法
|
|
拉伸应力
139
MPa
ISO 527-2
|
|
拉伸应变 (断裂)
2.0
%
ISO 527-2
|
|
弯曲模量
9000
MPa
ISO 178
|
|
弯曲应力
180
MPa
ISO 178
|
|
硬度
额定值
单位制
测试方法
|
|
洛氏硬度 (M 计秤)
100
ISO 2039-2
|
|
冲击性能
额定值
单位制
测试方法
|
|
简支梁缺口冲击强度 (23°C)
7.6
kJ/m2
ISO 179/1eA
|
|
热性能
额定值
单位制
测试方法
|
|
热变形温度 (1.8 MPa, 未退火)
195
℃
ISO 75-2/A
|
|
线形热膨胀系数
|
|
流动 : 23 到 55°C
2.0E-5
cm/cm/°C
内部方法
|
|
横向 : 23 到 55°C
7.0E-5
cm/cm/°C
内部方法
|
|
可燃性
额定值
单位制
测试方法
|
|
UL 阻燃等级
HB
UL 94
|
|
电气性能
额定值
单位制
测试方法
|
|
体积电阻率
4.0E16
ohms·cm
IEC 60093
|
|
介电强度 (3.00 mm)
26
kV/mm
IEC 60243-1
|
|
注射
额定值
单位制
|
|
干燥温度
120到140
℃
|
|
干燥时间
3到5
hour
|
|
料筒后部温度
250到270
℃
|
|
料筒中部温度
250到270
℃
|
|
料筒前部温度
250到270
℃
|
|
模具温度
40到80
℃
|
|
保压
60到100
MPa
|
|
螺杆转速
100到150
rpm
|
PBT注塑之前一定要在110~120℃的温度下干燥3小时左右,成型加工温度为250~270℃,模温控制在50~75℃为宜。因该料从熔融状态一经冷却,则会立即凝固结晶,故其冷却时间较短;若喷嘴温度控制不当(偏低),流道(水口)易冷却固化,会出现堵嘴现象。若料筒温度超过275℃或熔料在料筒中停留时间超过30分钟,易引起材料分解变脆。PBT注塑时需用较大水口进胶,不宜使用热流道系统,模具排气要良好,宜用“高速、中压、中温”的条件成型加工,防火料或加玻纤的PBT水口料不宜再回收利用,停机时需用PE或PP料及时清洗料管,以免碳化。
|
干燥温度(℃) |
110~120 |
干燥时间约(hr) |
2~3 |
||
|
模具温度(℃) |
50~75 |
残料量(mm) |
2~6 |
||
|
熔胶温度(℃) |
250~270 |
背压(MPa) |
5~10 |
||
|
注射压力(MPa) |
100~140 |
锁模力约(ton/in2) |
3~4 |
||
|
注 塑 速 度 |
高 速 |
回料转速(rpm) |
70~90 |
||
|
螺 杆 类 别 |
标 准 螺 杆(直 通 式 喷 嘴) |
||||
|
停 机 处 理 |
关料闸啤清即可 |
碎料翻用(%) |
15~25 |
||
|
备注:防火PBT需要用PE料过炮,水口料不宜回收利用。 |
|||||